- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Jak zintegrowane kucie, odlewanie i obróbka CNC poprawiają efektywność kosztową niestandardowych komponentów metalowych
NINGBO, CHINY – 13 listopada 2026 r– Ponieważ producenci przemysłowi w Ameryce Północnej i Europie stoją w obliczu rosnącej presji kontrolowania kosztów produkcji przy jednoczesnym przestrzeganiu rygorystycznych specyfikacji komponentów, wybór procesu produkcyjnego stał się ważną częścią planowania inżynieryjnego i łańcucha dostaw.
W przypadku złożonych komponentów metalowych poleganie na jednym procesie produkcyjnym nie zawsze jest najbardziej ekonomicznym rozwiązaniem. Bezpośrednia obróbka CNC z pełnego półfabrykatu może zapewnić znaczną elastyczność projektowania, ale może również skutkować znacznym usuwaniem materiału i dłuższymi cyklami obróbki. Z drugiej strony kucie i odlewanie pozwalają uzyskać kształty bliższe geometrii końcowego elementu, zmniejszając ilość materiału, który należy usunąć podczas późniejszej obróbki.
Uznając znaczenie tej relacji produkcyjnej,Ningbo Youlin Trading Co., Ltd.koncentruje się na koordynowaniu procesów formowania zbliżonego do kształtu netto, w tym kucia w matrycy zamkniętej i odlewania precyzyjnego, zPrecyzyjna obróbka CNCi kontrola jakości.
To połączone podejście zapewnia alternatywną ścieżkę produkcji niestandardowych komponentów przemysłowych, pomagając zespołom inżynierskim ocenić wykorzystanie materiału, wymagania dotyczące obróbki, wydajność produkcji i ogólne koszty produkcji.
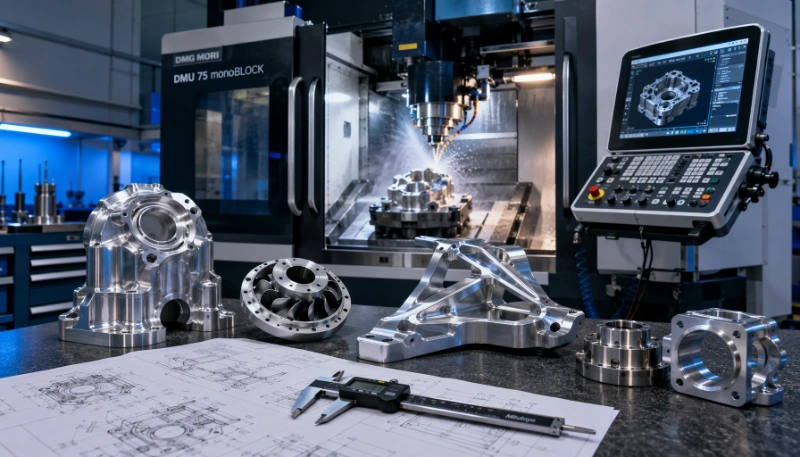
Dlaczego integracja procesu produkcyjnego ma znaczenie w przypadku niestandardowych komponentów metalowych
Produkcja precyzyjnych elementów metalowych często obejmuje kilka etapów, od przygotowania surowca i wstępnego formowania po obróbkę skrawaniem, obróbkę powierzchni i kontrolę końcową.
Jeśli każdy etap jest realizowany niezależnie, koordynacja między dostawcami może stać się skomplikowana. Interpretacja rysunków technicznych, naddatki na obróbkę, odniesienia wymiarowe, dokumentacja materiałowa i harmonogramy produkcji mogą różnić się w zależności od zakładu produkcyjnego.
Różnice te mogą stwarzać dodatkowe wymagania komunikacyjne i zwiększać trudność kontrolowania jakości w całym procesie produkcyjnym.
Na przykład korpus zaworu hydraulicznego może wymagać wstępnie kutego lub odlewanego półfabrykatu, a następnie obróbki CNC wewnętrznych kanałów, gwintowanych portów, powierzchni uszczelniających i interfejsów montażowych. Jeśli półwyrób nie jest zaprojektowany z myślą o późniejszych operacjach obróbki, nadmierne usuwanie materiału lub niewystarczający naddatek na obróbkę mogą mieć wpływ na wydajność produkcji.
Zintegrowana strategia produkcyjna uwzględnia te kwestie na wcześniejszym etapie procesu inżynieryjnego. Łącznie oceniając wymagania dotyczące formowania i obróbki, producenci mogą ustalić bardziej odpowiednią sekwencję produkcyjną i ograniczyć niepotrzebne operacje.
Dla Ningbo Youlin Trading Co., Ltd. koordynacja ta stanowi ważną część wspierania niestandardowych projektów komponentów metalowych OEM i ODM.
1. Formowanie zbliżone do kształtu netto: ustalanie właściwej geometrii komponentu
Produkcja o kształcie zbliżonym do netto odnosi się do metod produkcji, w ramach których przed obróbką wtórną powstaje komponent zbliżony do jego zamierzonej geometrii końcowej. Celem jest ograniczenie niepotrzebnego usuwania materiału przy jednoczesnym zachowaniu wystarczającego naddatku na wykończenie wymiarowe.
Kuciei odlewanie to dwa powszechnie stosowane podejścia, chociaż ich przydatność zależy od struktury elementu, właściwości materiału i wymagań produkcyjnych.
Kucie matrycowe elementów nośnych
Kucie w matrycy zamkniętej wykorzystuje matryce kształtowe do formowania podgrzanego lub w inny sposób przygotowanego metalu pod kontrolowanym ciśnieniem. W procesie tym można wytwarzać komponenty o stosunkowo złożonych profilach zewnętrznych, pomagając jednocześnie uzyskać korzystny przepływ ziaren materiału.
W zastosowaniach obejmujących powtarzające się obciążenia mechaniczne, uderzenia lub wibracje, kucie może zapewnić przewagę w zakresie wytrzymałości mechanicznej i wydajności zmęczeniowej w porównaniu z niektórymi alternatywnymi metodami produkcji.
Typowe materiały stosowane w niestandardowych projektach kucia obejmują:
- Stale węglowe i stopowe na elementy konstrukcyjne i mechaniczne.
- Gatunki stali nierdzewnej do zastosowań odpornych na korozję.
- Stopy aluminium do elementów wrażliwych na ciężar.
- Mosiądz i inne stopy miedzi do wybranych zastosowań mechanicznych i kontroli płynów.
Typowe elementy kute obejmują złączki hydrauliczne, połączenia samochodowe, złącza mechaniczne, części ciężkiego sprzętu i przemysłowe elementy montażowe.
Po początkowym etapie formowania obróbkę CNC można zastosować do wykończenia kluczowych wymiarów, połączeń gwintowych, powierzchni łożysk i interfejsów montażowych.
Połączenie kucia i obróbki skrawaniem pozwala na spełnienie początkowej struktury materiału i ostatecznych wymagań wymiarowych za pomocą różnych, ale uzupełniających się procesów.
Odlewanie inwestycyjne dla złożonych geometrii komponentów
Odlewanie metodą traconego wosku, znane również jako odlewanie metodą traconego wosku, nadaje się do elementów o skomplikowanych kształtach, szczegółowych cechach zewnętrznych i geometrii, które mogą wymagać rozległej obróbki, jeśli są produkowane z litego półfabrykatu.
Proces polega na utworzeniu wzoru wosku, utworzeniu wokół niego ceramicznej powłoki, usunięciu wosku i wlaniu roztopionego metalu do powstałej wnęki.
Jest powszechnie stosowany do stali nierdzewnej i innych komponentów stopowych, gdzie należy łącznie uwzględnić złożoną geometrię i wymagania materiałowe.
Inwestycjaodlewmoże zmniejszyć potrzebę rozległego usuwania materiału, chociaż krytyczne wymiary i powierzchnie funkcjonalne mogą nadal wymagać wykończenia CNC.
Zastosowania obejmują komponenty zaworów przemysłowych, części pomp, sprzęt morski, obudowy mechaniczne i inne niestandardowe komponenty metalowe.
Odlewanie ciśnieniowe części aluminiowych i cynkowych
Odlewanie ciśnieniowe to kolejna możliwość wytwarzania elementów o stosunkowo skomplikowanych kształtach i powtarzalnych wymiarach.
Roztopione aluminium lub stop cynku wtryskiwany jest do metalowej matrycy pod ciśnieniem, co pozwala na produkcję komponentów o szczegółowych cechach i stosunkowo cienkich przekrojach ścianek.
Proces ten jest szczególnie odpowiedni do zastosowań obejmujących powtarzalne ilości produkcji, takich jak obudowy sprzętu, wsporniki, obudowy i wybrane części mechaniczne.
W zależności od projektu i wymaganej dokładności wymiarowej, w przypadku otworów gwintowanych, precyzyjnych powierzchni montażowych i innych cech funkcjonalnych może być konieczna obróbka wtórna.
Przy wyborze odlewu ciśnieniowego należy również wziąć pod uwagę takie czynniki, jak inwestycja w oprzyrządowanie, oczekiwana wielkość produkcji, grubość ścianki i potencjalne wady odlewu.
2. Precyzyjna obróbka CNC: osiągnięcie dokładności funkcjonalnej
Chwilakuciei odlewanie ustalają podstawową geometrię elementu, obróbka CNC jest często odpowiedzialna za uzyskanie krytycznych wymiarów wymaganych do montażu i obsługi.
To rozróżnienie jest szczególnie ważne w przypadku części przemysłowych z precyzyjnymi otworami, połączeniami gwintowanymi, powierzchniami uszczelniającymi, otworami łożysk i wieloma odniesieniami montażowymi.
Wieloosiowe toczenie i frezowanie CNC
Ningbo Youlin Trading Co., Ltd. obsługuje niestandardowe wymagania dotyczące toczenia i frezowania CNC dla szeregu materiałów metalowych, w tym stali nierdzewnej, mosiądzu, stopów miedzi, stali węglowej, stali stopowej i aluminium.
W zależności od geometrii elementu i wymagań produkcyjnych, operacje obróbki mogą obejmować:
- Toczenie CNC elementów cylindrycznych, wałów i elementów gwintowanych.
- Frezowanie CNC do powierzchni płaskich, szczelin, kieszeni i skomplikowanych profili.
- Obróbka wieloosiowa elementów wymagających obróbki z różnych orientacji.
- Precyzyjne wiercenie, gwintowanie i wytaczanie otworów funkcjonalnych i połączeń wewnętrznych.
Na przykład kuty element hydrauliczny może wymagać obróbki CNC w celu wykończenia powierzchni montażowych, portów wewnętrznych, połączeń gwintowych i rowków uszczelniających. Początkowy proces kucia ustala główny kształt konstrukcyjny, podczas gdy obróbka daje cechy potrzebne do montażu i obsługi.
GD&T i kontrola danych obróbczych
Wymiarowanie i tolerancja geometryczna (GD&T) odgrywa ważną rolę w produkcji komponentów o wielu powierzchniach funkcjonalnych.
Rysunek może określać nie tylko indywidualne wymiary, ale także tolerancje położenia, wymagania dotyczące koncentryczności, prostopadłości, płaskości i innych zależności geometrycznych.
Ustalenie odpowiednich punktów odniesienia obróbki pomaga zachować zależności wymiarowe pomiędzy różnymi elementami i zmniejsza ryzyko kumulacji błędów pozycjonowania w wielu konfiguracjach.
Dlatego też w przypadku komponentów wymagających kilku operacji obróbki planowanie mocowania i wybór punktu odniesienia należy rozważyć podczas przeglądu technicznego, a nie traktować jako oddzielne decyzje produkcyjne.
Ostateczna tolerancja obróbki zależy od właściwości materiału, geometrii komponentu, możliwości sprzętu i wymagań kontrolnych.
3. Projektowanie pod kątem wykonalności: łączenie formowania i obróbki na etapie projektowania
Projektowanie pod kątem produktywności (DFM) pomaga zidentyfikować potencjalne trudności produkcyjne przed zaangażowaniem narzędzi i zasobów produkcyjnych.
W przypadku komponentów obejmujących zarówno formowanie, jak i obróbkę skrawaniem, ocena inżynieryjna powinna uwzględniać wymagania każdego procesu, a nie optymalizować jedynie początkowy półfabrykat lub gotową geometrię.
Ważne kwestie obejmują:
Geometria kucia i odlewania
Kąty pochylenia, linie podziału, grubość ścianki, promienie naroży i przejścia konstrukcyjne wpływają na wykonalność formowania. Odpowiednie dostosowania projektu mogą poprawić przepływ materiału, uprościć konstrukcję matrycy i zmniejszyć potencjalne wady produkcyjne.
Dodatki na obróbkę
Półfabrykat początkowy powinien zapewniać wystarczającą ilość materiału do późniejszej obróbki bez tworzenia niepotrzebnie dużych naddatków. Pomaga to zrównoważyć wymagania dotyczące formowania z czasem obróbki i wykorzystaniem materiału.
Wybór punktu odniesienia obróbki
Powierzchnie funkcjonalne i cechy odniesienia należy oceniać łącznie w celu ustalenia praktycznych punktów odniesienia dotyczących obróbki. Odpowiednia strategia dotycząca danych pomaga zachować spójność między wieloma operacjami.
Konsolidacja komponentów
Niektóre zespoły składają się z kilku oddzielnie wyprodukowanych i zespawanych elementów. W zależności od wymagań konstrukcyjnych i możliwości produkcyjnych zintegrowany element kuty lub odlewany może zmniejszyć liczbę pojedynczych części i związanych z nimi operacji montażowych.
Jednakże konsolidację komponentów należy zawsze oceniać pod kątem kosztów oprzyrządowania, złożoności obróbki, wymagań konserwacyjnych i wymagań funkcjonalnych końcowego montażu.
Opracowanie prototypu i kontrola pierwszego artykułu
Produkcja prototypów daje możliwość sprawdzenia, czy wybrana ścieżka produkcyjna jest odpowiednia przed przystąpieniem do produkcji w większych ilościach.
Wstępne próbki można ocenić pod kątem dokładności wymiarowej, właściwości materiału, dopasowania montażowego i wydajności specyficznej dla aplikacji.
Kontrolę Pierwszego Artykułu (FAI) można również wykorzystać do udokumentowania krytycznych wymiarów i porównania wyprodukowanego komponentu z zatwierdzonym rysunkiem technicznym.
Proces ten pomaga zidentyfikować niezbędne korekty oprzyrządowania, naddatków na obróbkę, osprzętu i procedur kontroli przed rozpoczęciem ponownej produkcji.
4. Weryfikacja jakości: od surowca po gotowe komponenty
W przypadku łączenia różnych procesów produkcyjnych zarządzanie jakością musi uwzględniać cechy i potencjalne wady związane z każdym etapem produkcji.
W obrabianym elemencie z dokładnością wymiarową mogą nadal występować problemy z materiałem lub formowaniem, jeśli początkowy półfabrykat nie jest odpowiednio kontrolowany. Z tego powodu weryfikacja materiału i kontrola procesu są ważnymi elementami niestandardowej produkcji metali.
Weryfikacja składu materiału
Weryfikacja klasy materiału pomaga potwierdzić, że wybrany surowiec odpowiada określonym wymaganiom inżynieryjnym.
Optyczna spektrometria emisyjna (OES), jeśli jest dostępna i ma zastosowanie, może być stosowana do analizy składu chemicznego materiałów metalicznych.
Dokumentacja materiałowa, w tym odpowiednie certyfikaty testów walcowni i raporty z testów materiałów, może dostarczyć dodatkowych informacji na temat specyfikacji materiałów i partii produkcyjnych.
Kontrola wymiarowa i metrologia
Do kontroli różnych cech komponentów można używać współrzędnościowych maszyn pomiarowych (CMM), optycznych projektorów profili, cyfrowych przyrządów pomiarowych i testerów chropowatości powierzchni.
Wymagania dotyczące inspekcji mogą obejmować:
- Wymiary krytyczne i tolerancje obróbki.
- Położenia otworów i zależności geometryczne.
- Płaskość i prostopadłość.
- Chropowatość powierzchni.
- Wymiary gwintów i interfejsy montażowe.
Metodę kontroli należy wybrać zgodnie z geometrią elementu, wymaganiami dotyczącymi tolerancji i odpowiednimi specyfikacjami rysunku.
Testy mechaniczne i powierzchniowe
W zależności od materiału i zamierzonego zastosowania dodatkowe badania mogą obejmować pomiar twardości, próbę rozciągania, weryfikację grubości powłoki i badanie korozji w mgle solnej.
W przypadku elementów utrzymujących ciśnienie może być również wymagana próba ciśnienia hydrostatycznego zgodnie z obowiązującymi specyfikacjami produktu i procedurami testowania.
Kontrole te dostarczają dodatkowych dowodów na działanie materiałów i komponentów, wykraczających poza samą kontrolę wymiarową.
Zapisy jakości i identyfikowalność produkcji
W przypadku projektów OEM wymagających udokumentowanej weryfikacji jakości odpowiednie zapisy z inspekcji mogą wspierać akceptację produkcji i identyfikowalność.
W zależności od wymagań projektu dokumentacja może obejmować:
- Raporty z testów materiałów (MTR).
- Raporty z kontroli pierwszego artykułu (FAI).
- Zapisy kontroli wymiarowej.
- Certyfikaty zgodności (CoC).
- Obowiązujące raporty z testów mechanicznych i obróbki powierzchni.
Szczegółowy pakiet dokumentacji powinien zostać uzgodniony na etapie oceny projektu.
5. Ocena całkowitego kosztu posiadania w produkcji komponentów metalowych
Wybór pomiędzy obróbką skrawaniem, kuciem iodlewnie powinna opierać się wyłącznie na podanej cenie jednostkowej pojedynczej operacji produkcyjnej.
W przypadku przemysłowych projektów OEM całkowity koszt posiadania (TCO) zapewnia szerszą perspektywę, uwzględniając koszty związane z całym procesem produkcji i dostaw.
Na całkowity koszt produkcji wpływa kilka czynników.
Wykorzystanie materiału
Obróbka złożonego komponentu bezpośrednio z pełnego półfabrykatu może spowodować znaczne usunięcie materiału, szczególnie gdy wykończona część ma nieregularny profil zewnętrzny.
Formowanie zbliżone do kształtu netto może zmniejszyć ilość nadmiaru materiału, który należy usunąć, w zależności od geometrii elementu i wybranego procesu.
W przypadku materiałów o wyższych kosztach zakupu lepsze wykorzystanie materiałów może przyczynić się do znaczących oszczędności w produkcji.
Czas obróbki i operacje dodatkowe
Komponent z odpowiednim kutym lub odlewanym półwyrobem może wymagać mniejszej liczby operacji obróbki niż komponent wykonany w całości z pełnego półfabrykatu.
Mniejsze usuwanie materiału może pomóc skrócić cykle obróbki i poprawić wykorzystanie sprzętu.
Jednakże rzeczywiste korzyści zależą od dokładności półfabrykatu, naddatków na obróbkę, złożoności komponentów i liczby wymaganych operacji wykańczających.
Inwestycje w oprzyrządowanie i wielkość produkcji
Matryce do kucia i formy odlewnicze wiążą się z początkowymi kosztami oprzyrządowania, które należy wziąć pod uwagę przy wyborze metody produkcji.
W przypadku małych ilości lub często zmieniających się projektów bezpośrednia obróbka CNC może być bardziej ekonomiczna, ponieważ zazwyczaj wymaga mniej wyspecjalizowanego oprzyrządowania do formowania.
W przypadku powtarzalnej produkcji lub większych ilości,kucieodlewanie może stać się bardziej opłacalne, gdy wydatki na oprzyrządowanie można rozłożyć na wiele jednostek produkcyjnych.
Koszty jakości i koordynacja łańcucha dostaw
Koszty związane z jakością mogą wykraczać poza cenę samej kontroli. Przeróbki, odrzucone części, opóźnione dostawy, powtarzający się transport i dodatkowa koordynacja dostawców mogą mieć wpływ na całkowity koszt projektu.
Koordynacja wymagań dotyczących formowania, obróbki i kontroli poprzez zintegrowany układ produkcyjny może pomóc w zmniejszeniu luk komunikacyjnych i poprawie spójności procesu.
Ostatecznie najbardziej odpowiednia metoda produkcji zależy od połączonych wymagań dotyczących materiału, geometrii, dokładności wymiarowej, wielkości zamówienia, inwestycji w oprzyrządowanie i harmonogramu dostaw.
6. Przemysłowe zastosowania zintegrowanego formowania i obróbki skrawaniem
Połączenie formowania zbliżonego do kształtu netto i wykańczania CNC ma zastosowanie w kilku zastosowaniach przemysłowych, w których geometrię komponentów, parametry mechaniczne i dokładność wymiarową należy rozpatrywać łącznie.
Systemy hydrauliczne i płynne
Korpusy zaworów hydraulicznych, bloki kolektorów, elementy pomp i złącza płynów mogą wymagać kutych lub odlewanych półfabrykatów, a następnie precyzyjnej obróbki wewnętrznych kanałów, powierzchni montażowych i gwintowanych portów.
Sprzęt samochodowy i terenowy
Elementy zawieszenia, części układu kierowniczego, połączenia układu napędowego i elementy konstrukcyjne mogą odnieść korzyści dzięki procesom kucia połączonym z wykańczaniem CNC w celu uzyskania wymaganych właściwości mechanicznych i wymiarowych.
Sprzęt morski i przemysłowy
Niestandardowe armatury morskie, złącza ze stali nierdzewnej, elementy montażowe i sprzęt mechaniczny mogą obejmować odlewanie metodą traconego lub kucia, a następnie obróbkę skrawaniem i odpowiednią obróbkę powierzchni.
Pompy i zawory przemysłowe
Obudowy pomp, elementy zaworów, wirniki i części sterujące płynami często mają złożoną geometrię wewnętrzną i zewnętrzną. Wybór procesów odlewania, kucia i obróbki zależy od specyfikacji materiału, wymagań ciśnieniowych i konstrukcji komponentów.
Maszyny Przemysłowe i Automatyka
Złącza mechaniczne, wsporniki sprzętu, obudowy precyzyjne i elementy przekładni mogą wymagać różnych procesów produkcyjnych w zależności od wymagań strukturalnych i funkcjonalnych.
Wybór właściwej ścieżki produkcyjnej dla produkcji długoterminowej
Nie ma jednego procesu produkcyjnego odpowiedniego dla każdego niestandardowego elementu metalowego.Obróbka CNCzapewnia elastyczność i kontrolę wymiarów, kucie może zapewnić korzystne właściwości mechaniczne części nośnych, a odlewanie może dostosować się do złożonych geometrii, które w innym przypadku mogłyby wymagać znacznego usuwania materiału.
Wyzwaniem inżynierskim jest określenie, w jaki sposób te procesy mogą współpracować, aby osiągnąć wymaganą wydajność komponentów przy jednoczesnej kontroli kosztów produkcji.
Ningbo Youlin Trading Co., Ltd.wspiera niestandardowe projekty produkcyjne OEM i ODM poprzez koordynację formowania zbliżonego do kształtu netto, precyzyjną obróbkę CNC, ocenę techniczną i kontrolę jakości.
Dzięki podejściu zorientowanemu na proces firma współpracuje z zespołami inżynierów przemysłowych w celu oceny projektów komponentów, wyboru odpowiednich metod produkcji i wspierania produkcji od wstępnych próbek po powtarzalną produkcję.
O Ningbo Youlin Trading Co., Ltd.
Ningbo Youlin Trading Co., Ltd. to chiński dostawca rozwiązań w zakresie precyzyjnej produkcji i inżynierii z siedzibą w Ningbo w prowincji Zhejiang.
Firma koncentruje się na niestandardowych komponentach metalowych i plastikowych OEM i ODM, oferując usługi produkcyjne obejmujące obróbkę CNC, kucie precyzyjne, odlewanie na zamówienie, produkcję blach i powiązane procesy produkcyjne.
Ningbo Youlin współpracuje z międzynarodowymi klientami przemysłowymi nad projektami produkcji komponentów na zamówienie, zapewniając komunikację techniczną, koordynację produkcji i wsparcie w zakresie kontroli jakości.
Zapytania techniczne i ocena projektu
Zespoły inżynieryjne zainteresowane produkcją niestandardowych komponentów metalowych mogą przygotować rysunki techniczne 2D, modele 3D CAD, specyfikacje materiałowe i szacunkowe ilości produkcyjne do oceny technicznej.
Powszechnie akceptowane formaty rysunków i modeli obejmują STEP, IGES i DWG.
Więcej informacji na temat możliwości produkcyjnych i wsparcia projektów OEM/ODM można znaleźć na oficjalnej stronie internetowej:
Oficjalna strona internetowa: https://www.nbyoulins.com
Podstawowe usługi produkcyjne:Precyzyjna obróbka CNC, kucie matrycowe, inwestycjeOdlew, Odlewanie ciśnieniowe, produkcja blach i niestandardowe komponenty metalowe.
Prawa autorskie © 2026 Ningbo Youlin Trading Co., Ltd. Wszelkie prawa zastrzeżone.